
Produção interna de padrões mestres
SLA e usinagem CNC para mestres de alta precisão antes da fundição.
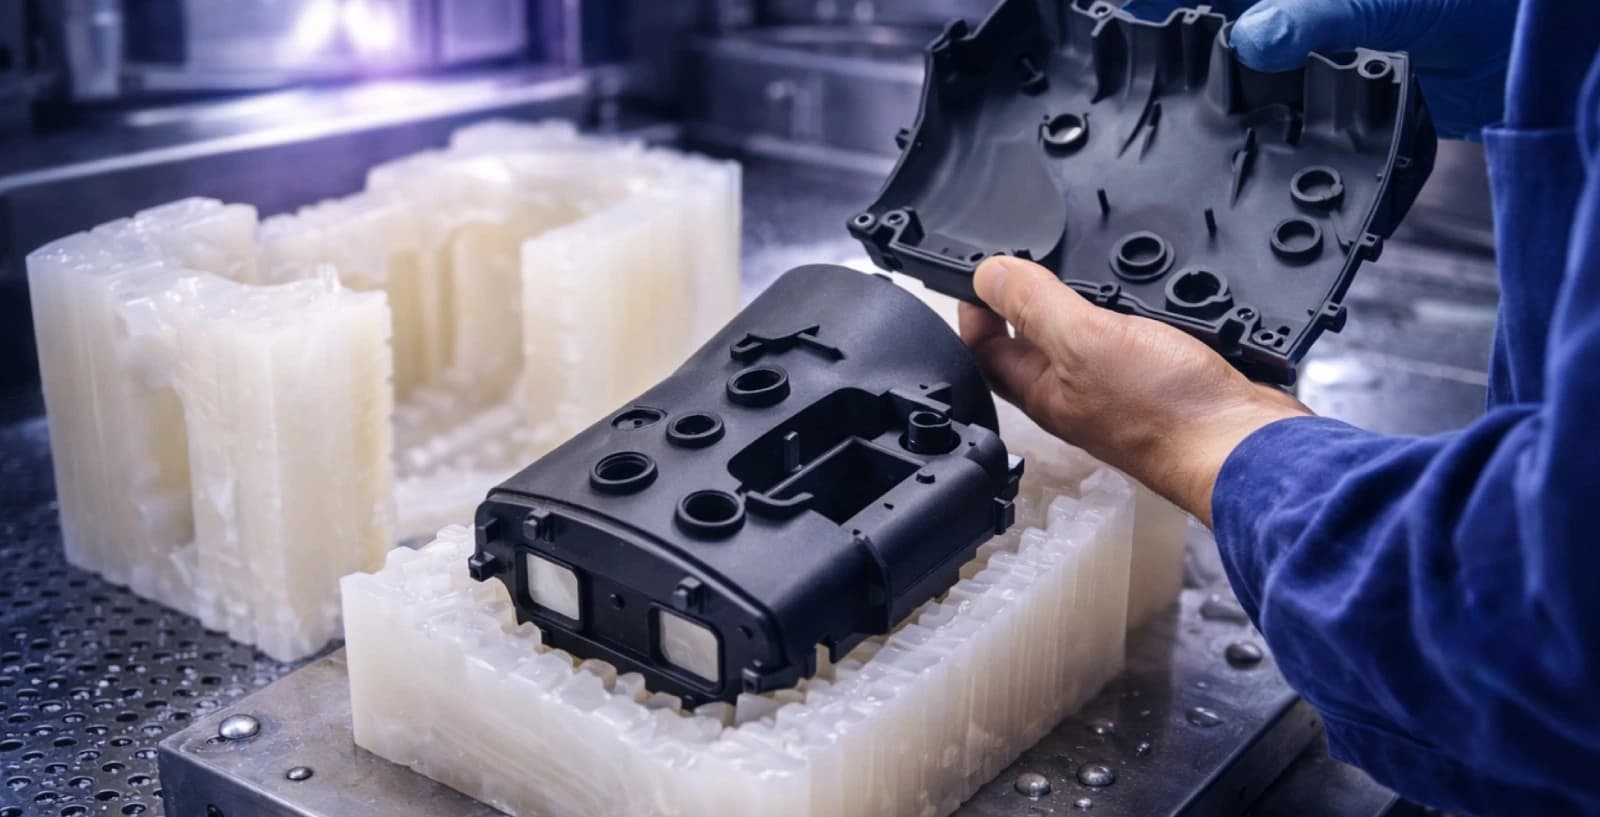
A fundição a vácuo produz pequenas séries de peças plásticas usandomoldes de silicone feitos a partir de um padrão mestre. O mestre (tipicamente produzido porSLA ou usinagem CNC) é usado para criar ummolde de silicone. A resina líquida de poliuretano é vertida no molde sob vácuo, eliminando bolhas de ar e reproduzindo detalhes finos da superfície.
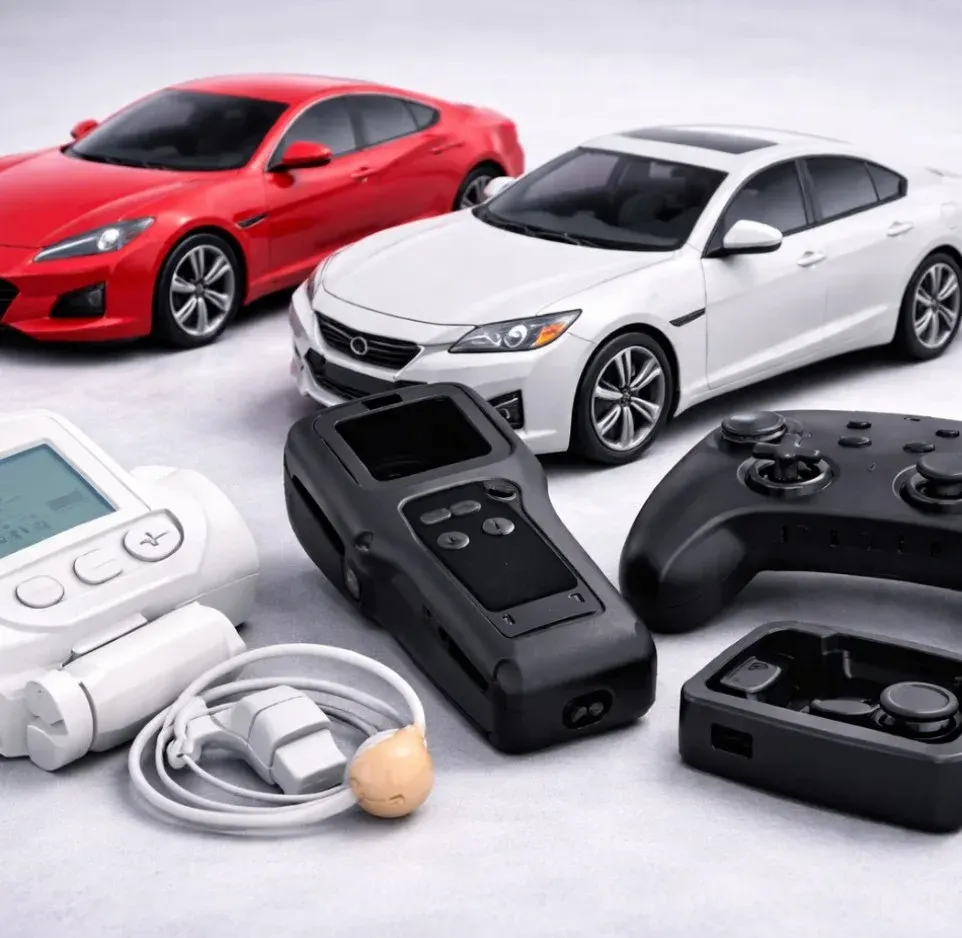
Cada molde de silicone produz 20-25 peças antes de exigir substituição. O processo é adequado para pequenas séries que requerem qualidade de superfície e propriedades de material próximas às da moldagem por injeção, sem o custo de ferramental rígido.
SLA e usinagem CNC para mestres de alta precisão antes da fundição.
7-14 dias do design aprovado até a entrega.
Sem necessidade de investimento em ferramental rígido.
Mais de 30 tipos de resina PU simulando ABS, PP, PC, borracha e elastômeros de engenharia.
Peças de poliuretano fundidas em moldes de silicone com qualidade de superfície próxima à de peças moldadas por injeção. Adequado para protótipos de aparência, testes funcionais e produção ponte antes do ferramental.
Resinas PU cristalinas produzem peças opticamente transparentes. Adequado para capas de lentes, janelas de display, guias de luz e componentes estéticos onde a clareza importa.
Resinas rígidas e flexíveis combinadas em uma única peça. Adequado para alças com pegada macia, carcaças de dois materiais e conjuntos ergonômicos.
Texturas personalizadas aplicadas ao molde de silicone replicam grão de couro, padrões de superfície ou detalhes finos. Adequado para produtos de consumo, revestimentos internos automotivos e peças ergonômicas.
Etapa 1
Um mestre de alta precisão é produzido por impressão 3D SLA ou usinagem CNC.
Etapa 2
O mestre é suspenso em uma caixa de molde e o silicone líquido é vertido ao seu redor; curado por 8-16 horas.
Etapa 3
A resina PU é escolhida para corresponder às propriedades mecânicas e ao acabamento superficial desejados.
Etapa 4
A resina é vertida no molde sob vácuo e curada a 60°C.
Etapa 5
A peça fundida é removida após a cura; canais de entrada e rebarbas são aparados.
Etapa 6
Tinta, primer ou tratamento de superfície aplicados se necessário. As peças são inspecionadas e enviadas.
| Material | Propriedades Principais | Aplicações Adequadas |
|---|---|---|
| PU similar ao ABS | Rígido, boa resistência ao impacto, lixável | Carcaças, suportes, protótipos funcionais |
| PU similar ao PP | Ligeiramente flexível, capaz de dobradiça viva | Clipes, tampas, componentes de encaixe por pressão |
| PU similar ao PC | Alto impacto, resistente ao calor | Carcaças, suportes estruturais, coberturas |
| PU similar à borracha (Shore A 40-80) | Flexível, elástico, resistente a rasgos | Vedações, alças, componentes macios sobre-moldados |
| PU similar ao Nylon | Resistente, ligeiramente flexível | Encaixes por pressão, engrenagens, peças funcionais de carga |
| PU Transparente | Opticamente claro, resistente a riscos | Lentes, janelas, coberturas de display |
| PU Alta Temperatura (HDT >120°C) | Resistente ao calor | Peças sob o capô, componentes expostos ao calor |
| PU com Carga de Vidro | Maior rigidez que o PU padrão | Suportes estruturais, peças dimensionalmente estáveis |
Tolerância típica: ±0,3mm em geometrias padrão
Tamanho máximo da peça: 800 x 500 x 400mm (dependente do padrão mestre)
Peças por molde: 20-25 peças por molde de silicone
Prazo de entrega: 7-14 dias úteis do design aprovado
Pedido mínimo: 1 peça
Acabamento superficial: Brilho A1-A3 (mestre SLA), B1-B2 fosco fino (mestre usinado); textura disponível sob solicitação
Acabamentos pós-fundição disponíveis: primer, tinta, verniz efeito cromo, fosco, brilho
Automotivo
Produtos de Consumo
Medicina e Ciências da Vida
Eletrônicos de Consumo
Equipamentos Industriais
A fundição a vácuo oferece peças semelhantes às de produção sem investimento em ferramental. Orçamento em 24 horas.