
자체 마스터 패턴 제작
주조 전 고정밀도 마스터를 위한 SLA 및 CNC 가공.
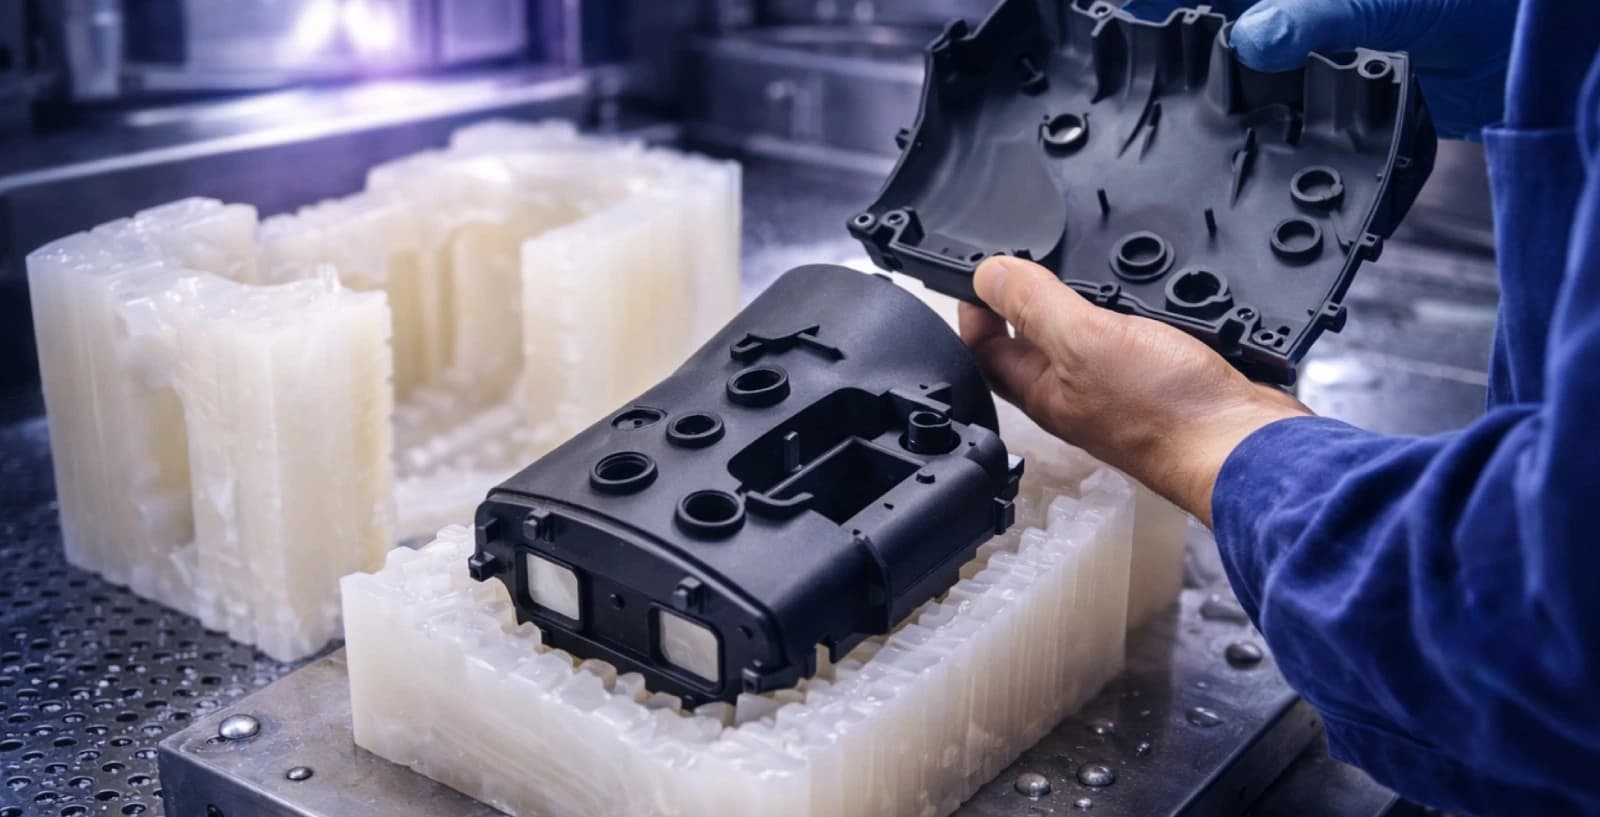
진공 캐스팅은 마스터 패턴에서 제작된실리콘 몰드를 사용하여 플라스틱 부품의 소량 시리즈를 생산합니다. 마스터(일반적으로SLA 또는 CNC 가공으로 제작됨)는실리콘 몰드를 주조하는 데 사용됩니다. 액체 폴리우레탄 수지는 진공 상태에서 몰드에 주입되어 기포를 제거하고 미세한 표면 디테일을 재현합니다.
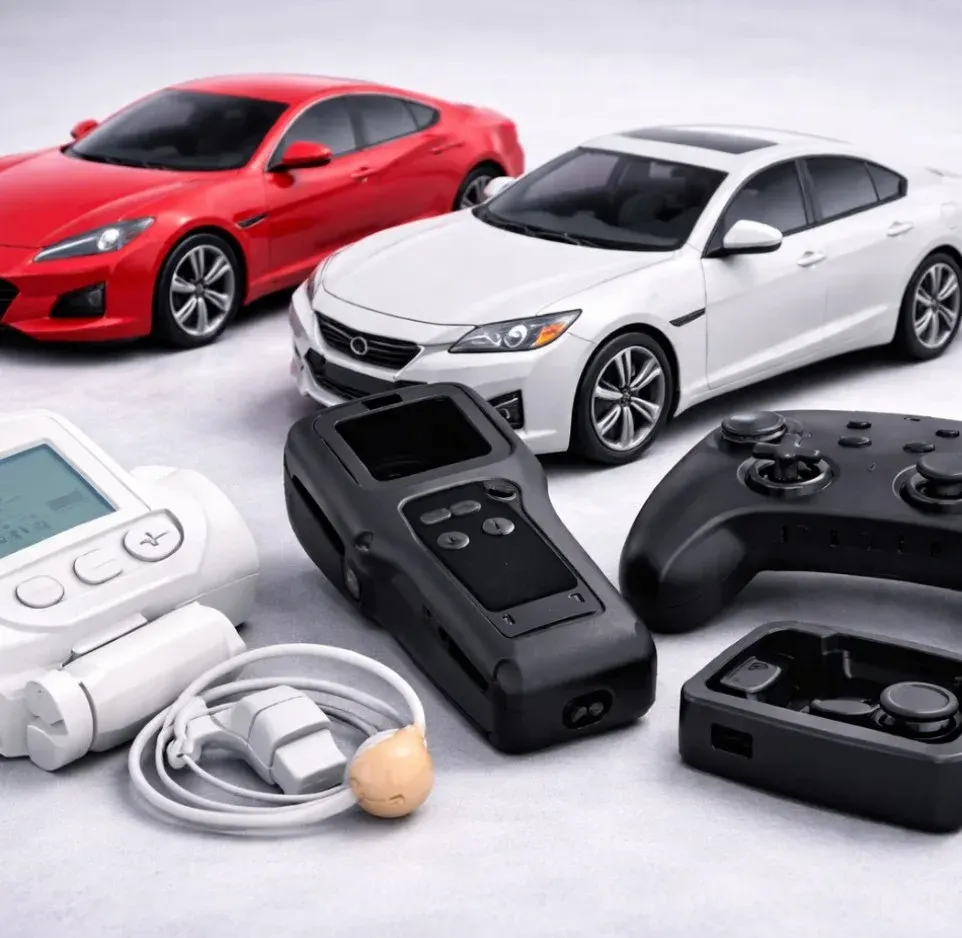
각 실리콘 몰드는 교체하기 전에 20~25개의 부품을 생산할 수 있습니다. 이 공정은 하드 툴링 비용 없이 사출 성형과 유사한 표면 품질 및 재료 특성을 요구하는 소량 시리즈에 적합합니다.
주조 전 고정밀도 마스터를 위한 SLA 및 CNC 가공.
설계 승인부터 납품까지 7~14일.
하드 툴링 투자 불필요.
ABS, PP, PC, 고무 및 엔지니어링 엘라스토머를 모사하는 30종 이상의 PU 수지.
사출 성형 부품과 유사한 표면 품질로 실리콘 몰드에서 폴리우레탄 부품을 주조합니다. 외관 프로토타입, 기능 테스트 및 툴링 전 브리지 생산에 적합합니다.
수질 투명 PU 수지로 광학적으로 투명한 부품을 생산합니다. 렌즈 커버, 디스플레이 창, 라이트 가이드 및 투명도가 중요한 미적 구성 요소에 적합합니다.
하나의 부품에 경질 및 연질 수지를 결합합니다. 소프트 그립 핸들, 이중 소재 인클로저 및 인체공학 조립품에 적합합니다.
실리콘 몰드에 적용된 커스텀 텍스처가 가죽 결, 표면 패턴 또는 미세 디테일을 재현합니다. 소비자 제품, 자동차 내장재 트림 및 인체공학 부품에 적합합니다.
단계 1
고정밀도 마스터는 SLA 3D 프린팅 또는 CNC 가공으로 제작됩니다.
단계 2
마스터를 몰드 박스에 고정하고 액체 실리콘을 주변에 부어 8~16시간 동안 경화시킵니다.
단계 3
목표 기계적 특성 및 표면 마감에 맞게 PU 수지를 선택합니다.
단계 4
수지를 진공 상태에서 몰드에 붓고 60°C에서 경화시킵니다.
단계 5
경화 후 주조 부품을 제거하고 게이트 및 플래시를 트리밍합니다.
단계 6
필요 시 페인트, 프라이머 또는 표면 처리를 적용합니다. 부품 검사 후 출하합니다.
| 소재 | 주요 특성 | 적용 분야 |
|---|---|---|
| ABS 유사 PU | 경질, 우수한 내충격성, 샌딩 가능 | 하우징, 브래킷, 기능성 프로토타입 |
| PP 유사 PU | 약간 유연, 히지(hinge) 가능 | 클립, 캡, 스냅핏 부품 |
| PC 유사 PU | 고내충격성, 내열성 | 인클로저, 구조 하우징, 커버 |
| 고무 유사 PU (Shore A 40-80) | 유연, 탄성, 인열 저항 | 씰, 그립, 오버몰디드 연질 부품 |
| 나일론 유사 PU | 강인함, 약간 유연 | 스냅핏, 기어, 하중 지지 기능성 부품 |
| 투명 PU | 광학적 투명, 스크래치 저항 | 렌즈, 창, 디스플레이 커버 |
| 고온 PU (HDT >120°C) | 내열성 | 보닛 하부 부품, 열 노출 부품 |
| 유리 충전 PU | 표준 PU보다 높은 강성 | 구조 브래킷, 치수 안정성 부품 |
일반 공차: 표준 형상에 대해 ±0.3mm
최대 부품 크기: 800 x 500 x 400mm (마스터 패턴에 따라 다름)
몰드당 부품 수: 실리콘 몰드당 20~25개
리드 타임: 설계 승인 후 영업일 기준 7~14일
최소 주문 수량: 1개
표면 마감: A1-A3 광택 (SLA 마스터), B1-B2 미세 무광 (가공 마스터); 요청 시 텍스처 가능
가능한 후처리: 프라이머, 페인트, 크롬 효과 라커, 무광, 광택
자동차
소비자 제품
의료 및 생명 과학
소비자 전자제품
산업 장비