
社内でのマスターパターン生産
鋳造前に、SLAおよびCNC加工により高精度なマスターを製作します。
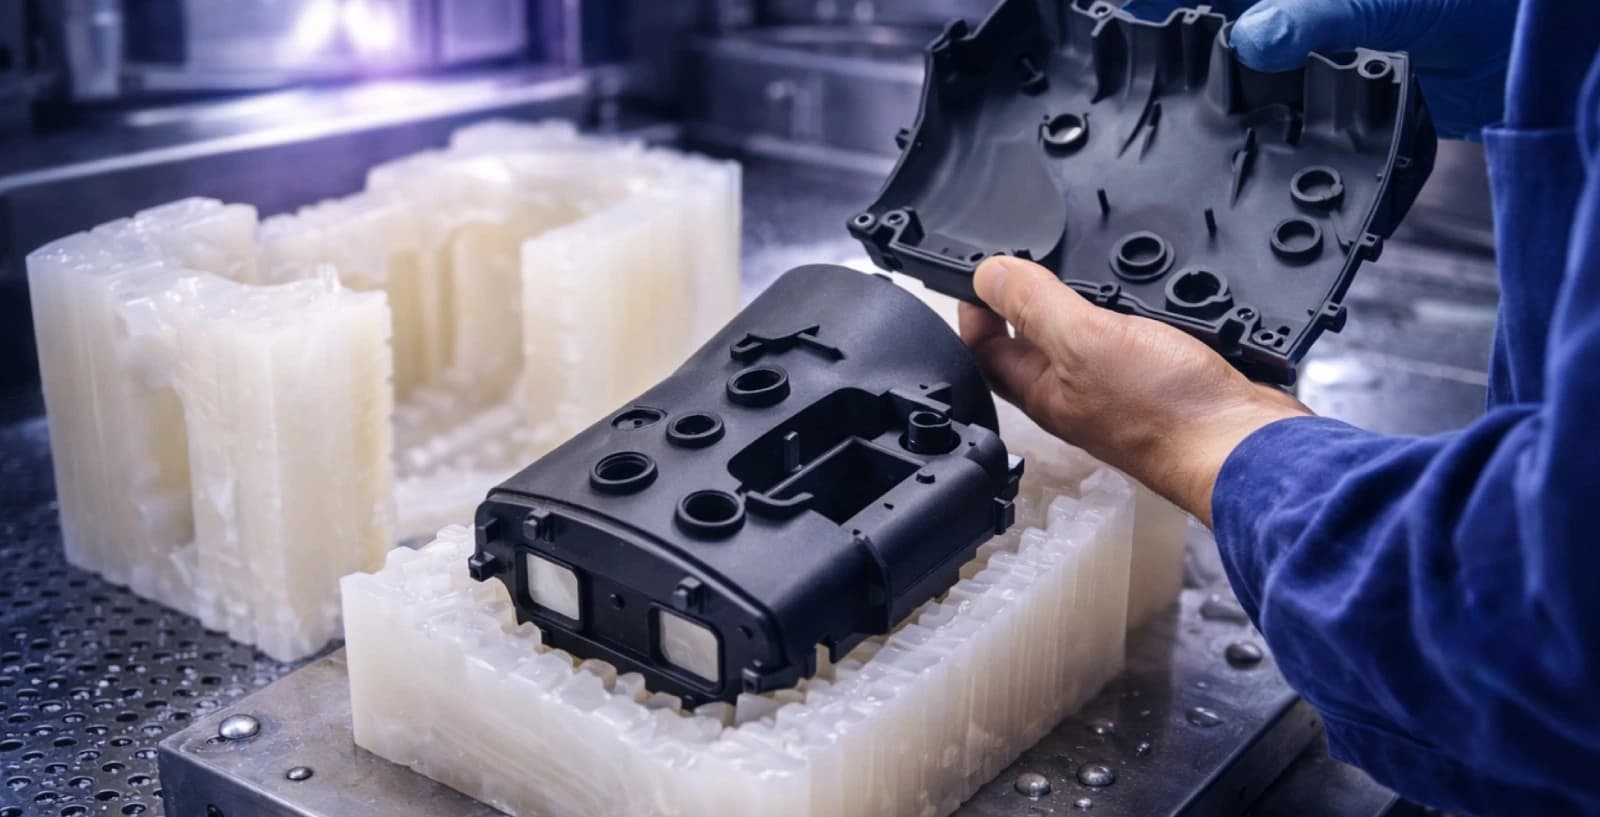
真空鋳造では、マスターパターンから作成したシリコン型を使用してプラスチック部品の小ロット生産を行います。マスター(通常はSLAまたはCNC加工で製造)を用いてシリコン型を製作します。液体ポリウレタン樹脂を真空下で型に注入し、気泡を排除するとともに微細な表面ディテールを再現します。
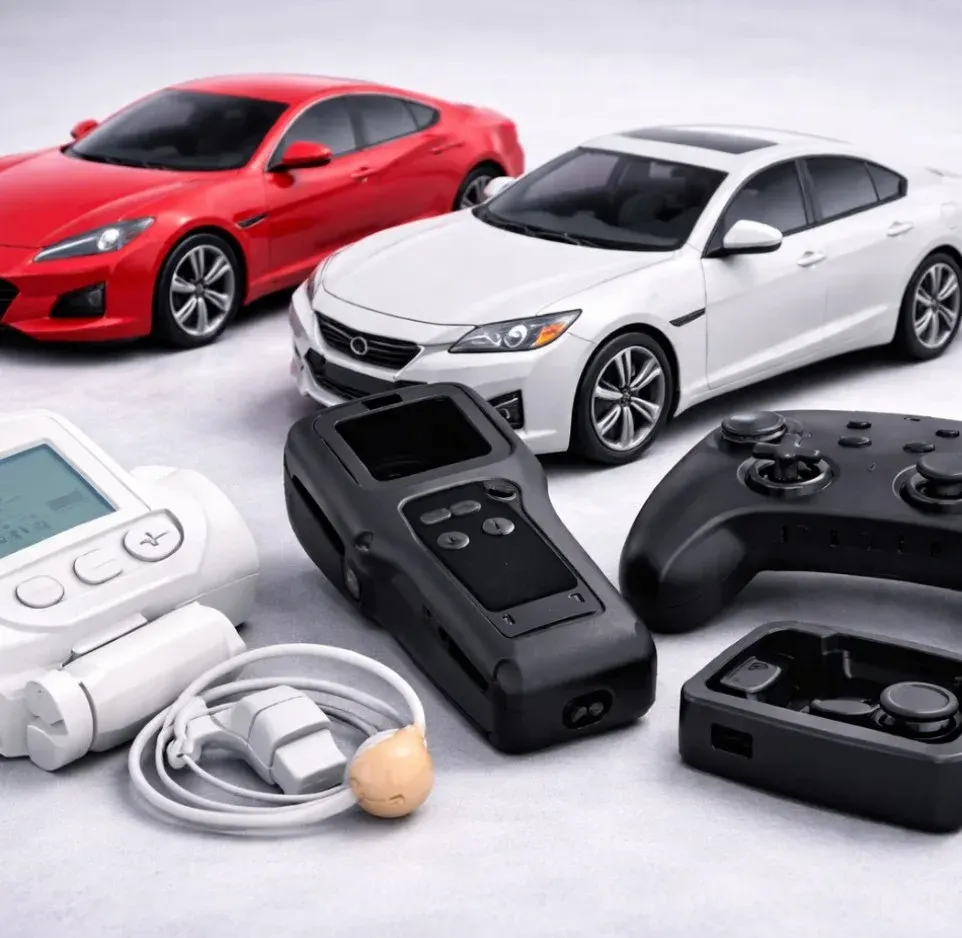
各シリコン型は交換前に20〜25個の部品を生産できます。このプロセスは、ハードツールングのコストなしに射出成形に近い表面品質と材料特性を必要とする小ロット生産に適しています。
鋳造前に、SLAおよびCNC加工により高精度なマスターを製作します。
承認済みデザインから納品まで7〜14日。
ハードツールングへの投資は不要です。
ABS、PP、PC、ゴム、エンジニアリングエラストマーを模倣する30種類以上のPU樹脂タイプ。
射出成形品に近い表面品質でシリコン型にポリウレタン部品を鋳造します。外観プロトタイプ、機能テスト、ツールング前のブリッジ生産に適しています。
水のように透明なPU樹脂により、光学的に透明な部品を生成します。レンズカバー、ディスプレイウィンドウ、ライトガイド、透明度が重要な美観部品に適しています。
一つの部品に剛性と柔軟性の樹脂を組み合わせています。ソフトグリップハンドル、二重素材エンクロージャー、人間工学に基づくアセンブリに適しています。
シリコン型に適用されたカスタムテクスチャにより、革目、表面パターン、微細なディテールを再現します。消費者向け製品、自動車内装トリム、人間工学的部品に適しています。
ステップ 1
SLA 3DプリントまたはCNC加工により、高精度なマスターを製作します。
ステップ 2
マスターを型枠内に吊るし、その周囲に液体シリコンを流し込みます。8〜16時間かけて硬化させます。
ステップ 3
目標とする機械的特性と表面仕上げに合わせてPU樹脂を選択します。
ステップ 4
樹脂を真空下で型に流し込み、60°Cで硬化させます。
ステップ 5
硬化後に鋳造部品を取り出し、ゲートやバリをトリミングします。
ステップ 6
必要に応じてプライマー、塗装、表面処理を施します。部品を検査し、出荷します。
| 材料 | 主要特性 | 適応用途 |
|---|---|---|
| ABS類似PU | 剛性、良好な耐衝撃性、研磨可能 | ハウジング、ブラケット、機能プロトタイプ |
| PP類似PU | やや柔軟、ヒンジ構造対応 | クリップ、キャップ、スナップフィット部品 |
| PC類似PU | 高耐衝撃性、耐熱性 | エンクロージャー、構造用ハウジング、カバー |
| ゴム類似PU(ショア硬度A 40-80) | 柔軟性、弾性、耐引裂性 | シール、グリップ、オーバーモールドされた軟質部品 |
| ナイロン類似PU | 頑丈、やや柔軟 | スナップフィット、ギア、荷重支持機能部品 |
| 透明PU | 光学的にクリア、耐傷性 | レンズ、ウィンドウ、ディスプレイカバー |
| 高温用PU(HDT >120°C) | 耐熱性 | エンジンルーム内部品、熱曝露される部品 |
| ガラス充填PU | 標準PUより高い剛性 | 構造用ブラケット、寸法安定性のある部品 |
標準公差: 標準形状で±0.3mm
最大部品サイズ: 800 x 500 x 400mm(マスターパターン依存)
型あたりの個数: シリコン型あたり20〜25個
リードタイム: 承認済みデザインから7〜14営業日
最小注文数: 1個
表面仕上げ: A1-A3光沢(SLAマスター)、B1-B2細かマット(加工マスター)。ご希望によりテクスチャ対応可
利用可能な後処理: プライマー、塗装、クローム効果ラッカー、マット、光沢
自動車
消費者向け製品
医療およびライフサイエンス
民生電子機器
産業用機器