
Interne Herstellung von Mastermustern
SLA- und CNC-Bearbeitung für hochpräzise Master vor dem Gießen.
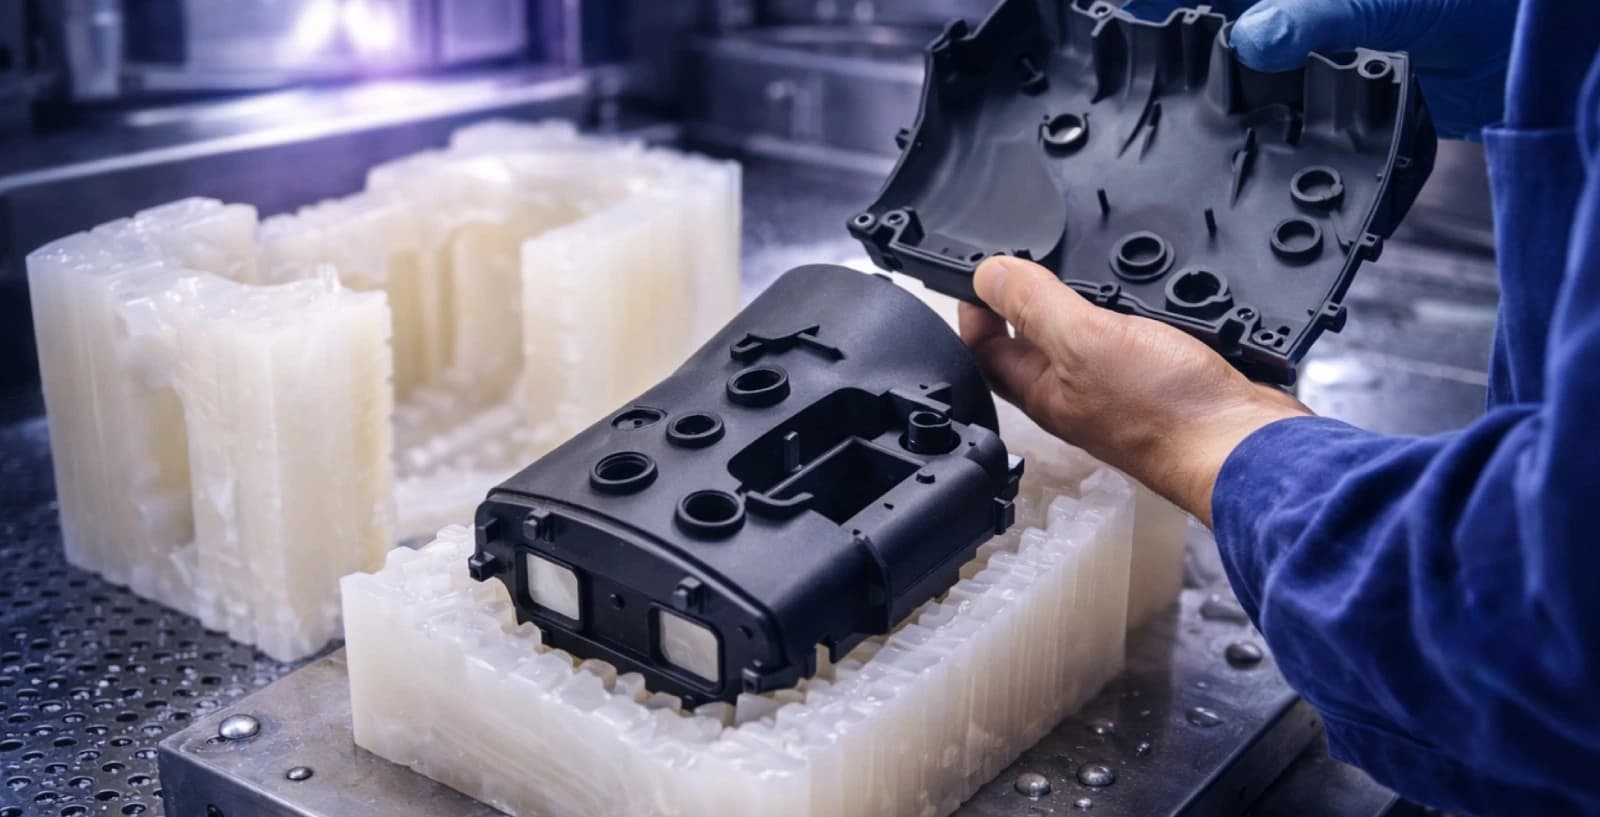
Der Vakuumguss erzeugt Kleinserien von Kunststoffteilen unter Verwendung vonSilikonformen, die aus einem Mastermuster hergestellt werden. Der Master (typischerweise durchSLA oder CNC-Bearbeitung produziert) wird verwendet, um eineSilikonform zu gießen. Flüssiges Polyurethanharz wird unter Vakuum in die Form gegossen, wodurch Luftblasen eliminiert und feine Oberflächendetails reproduziert werden.
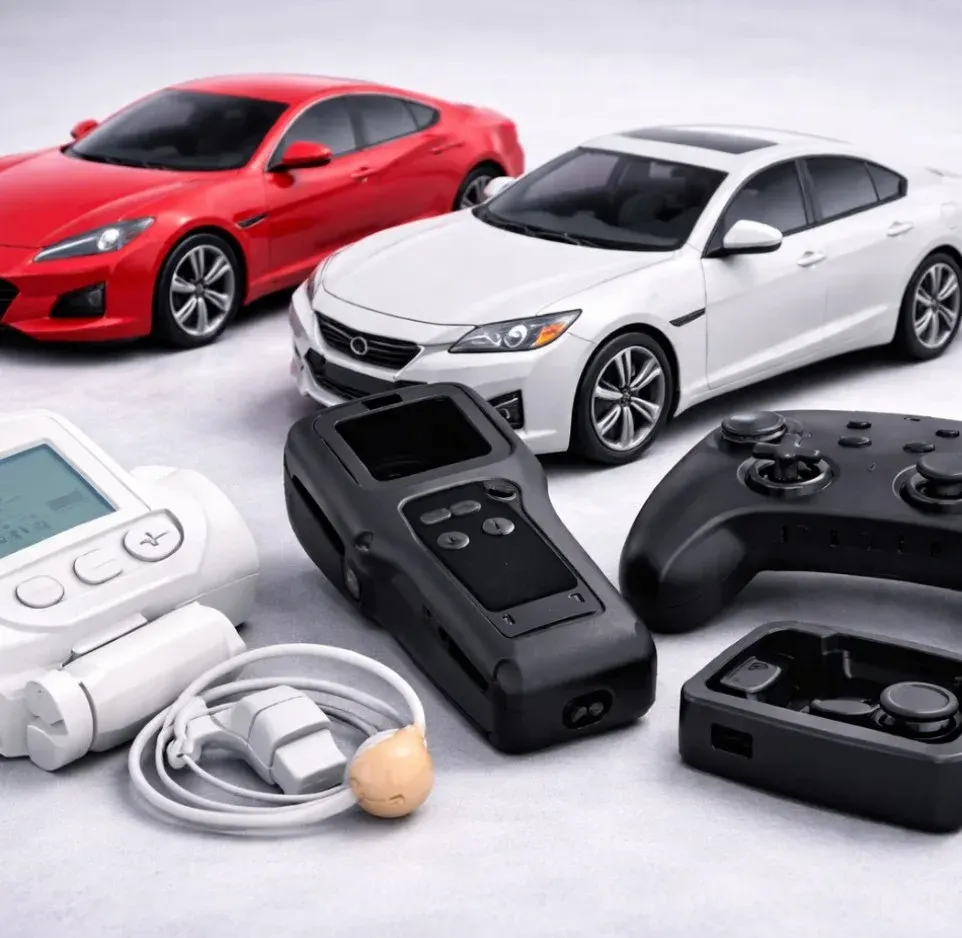
Jede Silikonform liefert 20–25 Teile, bevor sie ersetzt werden muss. Das Verfahren eignet sich für Kleinserien, die Oberflächenqualität und Materialeigenschaften nahe am Spritzgießen erfordern, ohne die Kosten für harte Werkzeuge.
SLA- und CNC-Bearbeitung für hochpräzise Master vor dem Gießen.
7–14 Tage vom genehmigten Design bis zur Lieferung.
Keine Investition in harte Werkzeuge erforderlich.
Über 30 PU-Harztypen, die ABS, PP, PC, Gummi und technische Elastomere simulieren.
Gegossene Polyurethanbauteile in Silikonformen mit einer Oberflächenqualität, die der von spritzgegossenen Teilen nahekommt. Geeignet für Optikprototypen, Funktionstests und Brückenproduktion vor der Werkzeugfertigung.
Wasserklare PU-Harze erzeugen optisch transparente Bauteile. Geeignet für Linsenabdeckungen, Displayfenster, Lichtleiter und ästhetische Komponenten, bei denen Klarheit entscheidend ist.
Starre und flexible Harze in einem Teil kombiniert. Geeignet für Soft-Grip-Griffe, Zwei-Material-Gehäuse und ergonomische Baugruppen.
Kundenspezifische Texturen auf der Silikonform replizieren Lederstruktur, Oberflächenmuster oder feine Details. Geeignet für Konsumprodukte, Automobil-Innenverkleidungen und ergonomische Teile.
Schritt 1
Ein hochpräziser Master wird durch SLA-3D-Druck oder CNC-Bearbeitung hergestellt.
Schritt 2
Der Master wird in einen Formkasten suspendiert und flüssiges Silikon darum gegossen; Aushärtung für 8–16 Stunden.
Schritt 3
Das PU-Harz wird ausgewählt, um den Zielwerten für mechanische Eigenschaften und Oberflächenfinish zu entsprechen.
Schritt 4
Das Harz wird unter Vakuum in die Form gegossen und bei 60 °C ausgehärtet.
Schritt 5
Nach dem Aushärten wird das gegossene Teil entnommen; Angüsse und Grate werden entfernt.
Schritt 6
Lackierung, Grundierung oder Oberflächenbehandlung nach Bedarf. Die Teile werden inspiziert und versandt.
| Material | Haupteigenschaften | Geeignete Anwendungen |
|---|---|---|
| ABS-ähnliches PU | Starr, gute Schlagfestigkeit, schleifbar | Gehäuse, Halterungen, Funktionsprototypen |
| PP-ähnliches PU | Leicht flexibel, geeignet für Scharniere | Clips, Kappen, Schnappverbindungs-Komponenten |
| PC-ähnliches PU | Hohe Schlagfestigkeit, hitzebeständig | Gehäuse, strukturelle Hüllen, Abdeckungen |
| Gummi-ähnliches PU (Shore A 40–80) | Flexibel, elastisch, reißfest | Dichtungen, Griffe, overmolded weiche Komponenten |
| Nylon-ähnliches PU | Zäh, leicht flexibel | Schnappverschlüsse, Zahnräder, belastbare Funktionsteile |
| Transparentes PU | Optisch klar, kratzfest | Linsen, Fenster, Displayabdeckungen |
| Hitzebeständiges PU (HDT >120 °C) | Hitzebeständig | Teile im Motorraum, hitzebelastete Komponenten |
| Glasfaserverstärktes PU | Höhere Steifigkeit als Standard-PU | Strukturelle Halterungen, maßhaltige Teile |
Typische Toleranz: ±0,3 mm bei Standardgeometrien
Maximale Teilgröße: 800 x 500 x 400 mm (abhängig vom Mastermuster)
Teile pro Form: 20–25 Stück pro Silikonform
Lieferzeit: 7–14 Werktage ab genehmigtem Design
Mindestbestellmenge: 1 Stück
Oberflächenfinish: A1-A3 Glanz (SLA-Master), B1-B2 fein matt (bearbeiteter Master); Struktur auf Anfrage verfügbar
Verfügbare Nachbehandlungen: Grundierung, Lackierung, Chrom-Effekt-Lack, matt, glänzend
Automobil
Konsumprodukte
Medizin und Lebenswissenschaften
Unterhaltungselektronik
Industrieanlagen
Der Vakuumguss liefert produktionsnahe Teile ohne Investition in Werkzeuge. Angebot innerhalb von 24 Stunden.